PVC-Schaumplatte– auch bekannt als Celuka-Board, Forex-Board oder expandiertes PVC – ist überall. Werbung, Möbel, Innendekoration, Verpackung. Es ist ein Material, das in nahezu jeder Branche Einzug gehalten hat. Aber ob die Maschine, die Sie kaufen, tatsächlich stabilen und qualitativ hochwertigen Karton produzieren kann, hängt nie davon ab, wie die Maschine heißt. Es geht darum, ob Sie verstehen, wie man es auswählt, abstimmt und wartet.
Der Extruder nimmt Pulver auf und gibt Platten aus. Wenn in diesem Prozess zu jedem Zeitpunkt etwas nicht stimmt, zeigt das Produkt dies laut und deutlich an.
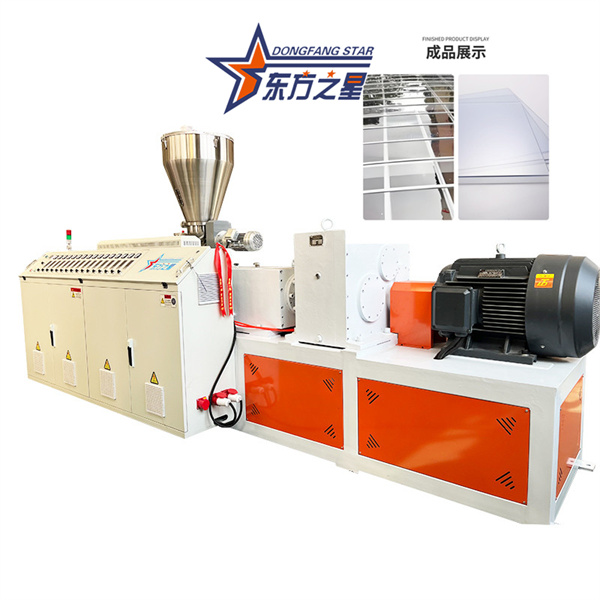
Eine PVC-Schaumstoffplatten-Extrusionslinie ist im Kern ein konischer Doppelschneckenextruder, gepaart mit einer vollständigen nachgeschalteten Linie. Warum konische Doppelschnecke? Weil PVC-Pulver eine schlechte thermische Stabilität aufweist. Ein Einschneckenextruder erzeugt zu viel Reibungswärme – das Pulver beginnt sich zu zersetzen, bevor es überhaupt schmilzt. Die konische Doppelschnecke hingegen vermeidet eine übermäßige Reibungswärme beim Extrudieren und verhindert so die Zersetzung der Schmelze. Es liefert eine stabile Ausgabe, gute Durchmischung und hervorragende Plastifizierung und ist damit die erste Wahl für die Herstellung von Hart-PVC-Produkten.
Beginnen Sie bei der Auswahl der Ausrüstung mit der Kapazität und den Produktspezifikationen. Die Stundenleistung hängt vom Extrudermodell ab. In einer typischen Konfiguration produziert ein SJZ80/156-Hauptextruder gepaart mit einem SJZ65/132-Coextruder 400–500 kg/Stunde mit Plattenbreiten von 1220 mm bis 2050 mm und Dicken von 3 mm bis 30 mm. Für dickere Platten (20 mm und mehr) benötigen Sie einen Extruder mit höherem Drehmoment. Je breiter die Platine, desto anspruchsvoller werden das Chip-Design und der Kühlkalibrierungsabschnitt – das kann man mit einer generischen Maschine nicht vortäuschen.
Ebenso kritisch ist die Downstream-Leitung. Der Extruder ist einfach das Herzstück. Der Kalibriertisch, die Kühlregale, die Abzugseinheit und die Schneidstation bestimmen die Ebenheit und Maßhaltigkeit der Platte. Verbringen Sie beim Kauf von Geräten mehr Zeit mit der Bewertung der kompletten Produktlinie und weniger Zeit damit, sich die auffälligen Spezifikationen des Hauptextruders anzusehen.
Das häufigste Qualitätsproblem bei PVC-Schaumplatten ist die Sprödigkeit – Platten, die leicht brechen. Mehr als 90 % der Probleme mit Plattenbrüchen sind nicht auf die Formulierung, sondern auf eine schlechte Plastifizierung zurückzuführen.
Plastifizierung ist der Prozess, bei dem PVC-Pulver in der Schnecke erhitzt und geschert wird, wodurch sich die Molekülketten vollständig öffnen und verschränken. Bei unvollständiger Plastifizierung gleicht das Innere des Bretts einem schlecht gekneteten Teig – locker, ohne Zähigkeit und anfällig für Risse.
Um die Plastizität zu beurteilen, verlassen Sie sich nicht auf das Gefühl oder das Aussehen. Sehen Sie sich den Strom des Hauptextrudermotors an.
Strom zu niedrig: Unzureichende Plastifizierung. Das Material ist zu „rutschig“ und hat keine zähflüssige Schmelze gebildet – es wurde nicht richtig verarbeitet.Wenn der Strom zu niedrig ist, ändern Sie die Formulierung nicht überstürzt. Erhöhen Sie die Temperatur der Zonen 3 und 4 – der Plastifizierungs- und Kompressionsabschnitte – um 2–3 °C. Die Viskosität der Schmelze steigt, der Schneckenwiderstand nimmt zu und der Strom steigt. Warten Sie nach dem Anpassen der Temperatur 15 bis 20 Minuten, bis sich das System stabilisiert hat, beobachten Sie die Stromänderung und nehmen Sie in kleinen Schritten eine Feinabstimmung vor, bis sich der Strom in der Nähe des Zielwerts stabilisiert.
Die Temperaturregelung bei der Extrusion von PVC-Schaumplatten ist bekanntermaßen schwierig. Wenn die Temperatur zu hoch ist, schäumt das Material im Inneren des Zylinders vorzeitig auf, was zu Schmelzbrüchen und einer rauen Plattenoberfläche führt. Ist er zu niedrig, ist die Plastifizierung unvollständig und die Plattenoberfläche wird uneben.
Die Temperierung der gesamten Linie erfolgt grundsätzlich in drei Zonen:
| Zone | Standort | Prinzip |
|---|---|---|
| Heizzone | Vor dem Entlüftungsanschluss (Einspeisungsabschnitt + Kompressionsabschnitt) | Etwas höhere Temperatur, schneller Wärmeeintrag |
| Zone mit konstanter Temperatur | Nach dem Entlüftungsanschluss (Entlüftungsabschnitt + Dosierabschnitt) | Scherwärme reicht bereits aus; Es sind sowohl eine Heizungs- als auch eine Kühlungssteuerung erforderlich |
| Temperaturerhaltungszone | Düsenkopf, Adapter und Düsenkörper | Etwas niedriger als der Extrusionsbereich, um die Festigkeit der Schmelze aufrechtzuerhalten |
Für die Extrusion von starren, schaumarmen PVC-Platten schlagen Untersuchungen einen Referenzprozess vor: Schneckengeschwindigkeit 38–42 U/min, Düsentemperatur 180–190 °C, was zu einer geringeren Plattendichte und einer besseren Zellstruktur führt. Aber das ist nur eine Referenz. Die tatsächliche Produktion muss auf der Grundlage von Ausrüstung, Rezeptur und Produktdicke abgestimmt werden.
Besonders problematisch ist die Düsentemperatur. Zu niedrig, und die Schmelze verliert an Elastizität, was zum Reißen der Platte führt. Bei einem zu hohen Wert nimmt die Festigkeit der Schmelze ab, Blasen platzen und es bilden sich Hohlräume auf der Plattenoberfläche.
Der Extrusionsdruck ist der Schlüssel zum erfolgreichen Schäumen. Bei ausreichendem Druck sind die Blasen fein und dicht. Bei unzureichendem Druck sind die Blasen groß und uneben und die Plattenoberfläche leidet. Der Hauptmotorstrom und der Düsenkopfdruck sind zuverlässige Indikatoren für die Temperaturregelung: Bei guter Plastifizierung sind sowohl Strom als auch Druck stabil. Bei schlechter Plastifizierung schwankt der Druck und der Strom ist instabil.
Auch die Schneckengeschwindigkeit spielt eine Rolle. Höhere Geschwindigkeit bedeutet höhere Leistung, aber die Schmelzetemperatur steigt schnell und die Prozesssteuerung wird anspruchsvoller. Allerdings ist die Schaumbildung gleichmäßiger und die Oberflächenqualität besser. Eine zu niedrige Geschwindigkeit bedeutet eine schlechte Plastifizierung, einen geringen Wirkungsgrad und eine raue Plattenoberfläche. Darüber hinaus muss die Verweilzeit des Materials im Zylinder und in der Matrize überwacht werden: Ist sie zu kurz, zersetzt sich das Treibmittel nicht vollständig, was zu einer höheren Plattendichte führt; zu lange, und es kommt zu übermäßigem Schäumen, was zu einer Verschlechterung der mechanischen Eigenschaften führt.
Ein Extruder dient zur Materialverarbeitung. Aber wenn Sie es nicht aufrechterhalten, wird es stattdessen Ihre Gewinne verschlingen.
Regelmäßige Rückstandsreinigung: Auf Schnecken, Zylindern und Matrizen verbleibendes PVC-Harz härtet mit der Zeit aus, blockiert die Fließwege und verschleißt Komponenten. Demontieren Sie nach dem Abschalten und Abkühlen die relevanten Teile und reinigen Sie sie mit dem vom Hersteller empfohlenen Reinigungsprodukt oder weichen Werkzeugen. Reduzieren Sie beim Reinigen der Schnecke die Hauptgeschwindigkeit auf etwa 5 U/min, um den Verschleiß zu minimieren, und blasen Sie wiederholt mit Druckluft durch die Zufuhr- und Entlüftungsöffnung.
| Symptom | Wahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Brett spröde, bricht leicht | Schlechte Plastifizierung; niedriger Motorstrom | Erhöhen Sie die Temperaturen in Zone 3–4 um 2–3 °C; warten Sie 15–20 Minuten |
| Raue Brettoberfläche | Düsentemperatur zu hoch oder zu niedrig; Schmelzbruch | Passen Sie die Düsentemperatur in kleinen Schritten an (jeweils ±2 °C). |
| Ungleichmäßige Blasenstruktur | Unzureichender Extrusionsdruck; Druckschwankungen | Düsentemperatur prüfen; Überprüfen Sie das Siebpaket auf Verstopfung |
| Schwankender Motorstrom | Instabile Plastifizierung; inkonsistente Fütterung | Überprüfen Sie die Temperatur im Zufuhrbereich. Überprüfen Sie die Konsistenz der Materialzufuhr |
| Variation der Plattendicke | Ungleichmäßige Abzugsgeschwindigkeit; Der Lippenspalt ist nicht gleichmäßig | Abzugsgeschwindigkeit anpassen; Überprüfen Sie die Einstellschrauben der Düsenlippe |
| Wasser tritt im Kühlbereich aus | Abgenutzte Dichtungen; lockere Beschläge | Dichtungen ersetzen; Kühlleitungsanschlüsse festziehen |
Die Extrusionstechnologie für PVC-Schaumplatten ist ausgereift. Der Rahmen, die Schrauben und die Temperaturkontrollsysteme – sie werden alle vom Hersteller hergestellt. Der Unterschied liegt darin, ob Sie nach Erhalt der Ausrüstung die vier Variablen – Temperatur, Geschwindigkeit, Druck und Rezeptur – so einstellen können, dass sie auf der Grundlage Ihrer spezifischen Betriebsbedingungen zusammenarbeiten.